Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


16 Oct 2026, Posted by MCH
Panduan Helaian Komposit TPU/ABS: Struktur Lapisan, Sifat dan Petua Membeli
Sebuah kedai pembentuk vakum pernah menghapuskan keseluruhan kumpulan panel dalaman automotif kerana kulit TPU pada helaian komposit TPU/ABS mula terangkat di sudut cabutan. Helaian itu sepadan dengan lembaran datanya. Kegagalan dikesan kembali kepada lapisan TPU 0.35 mm yang diikat dengan gred yang kekuatan kulitnya runtuh apabila kepingan melepasi kira-kira 140 C dalam ketuhar. Tiada apa-apa pada pesanan pembelian telah menyatakan garis bon tahan haba.
Pelajaran ini berlaku di seluruh keluarga produk. Helaian komposit TPU/ABS bukan satu bahan. Ia ialah kumpulan termoplastik berbilang lapisan, dan perkara yang sebenarnya anda terima bergantung pada tiga pembolehubah: kekerasan TPU, ketebalan kulit TPU dan kekuatan ikatan antara teras ABS dan muka TPU.
Lembaran data memberitahu anda apakah helaian itu. Ia jarang memberitahu anda bagaimana helaian berkelakuan selepas 140 C.
Apakah Helaian Komposit TPU/ABS Sebenarnya
Lembaran komposit TPU/ABS ialah lembaran termoplastik berbilang lapisan di mana satu atau kedua-dua muka terdiri daripada poliuretana termoplastik yang diikat pada teras ABS tegar.
Helaian komposit TPU/ABS ditakrifkan: sandwic tersemperit atau berlamina yang dibina daripada teras ABS tegar dan satu atau dua kulit TPU, biasanya dibekalkan dalam tolok dari kira-kira 1 mm hingga 8 mm dan dalam format helaian yang boleh dipotong, dialihkan atau dibentuk termo.
ABS membekalkan kekakuan, kestabilan dimensi dan kos unit yang rendah. TPU membekalkan permukaan sentuhan lembut, rintangan lelasan, dan pemanjangan yang cukup untuk bertahan dalam tarikan dalam tanpa pemutihan tekanan. Kedua-dua polimer tidak memberikan gabungan itu sendiri, itulah sebabnya mengapa komposit itu wujud.
Dua pembinaan menguasai pasaran:
- TPU/ABS/TPU - TPU pada kedua-dua muka, digunakan di mana kedua-dua belah kekal kelihatan atau dikendalikan
- TPU/ABS - TPU pada satu muka sahaja, digunakan di mana bahagian belakang terletak pada substrat
Tolok kulit biasa dijalankan dari 0.2 mm hingga 1.0 mm setiap sisi. Di bawah 0.2 mm kulit haus dengan cepat semasa pengendalian. Lebih kurang 1.0 mm helaian mula berkelakuan kurang seperti panel tegar dan lebih seperti membran fleksibel, yang mengubah cara ia bergerak dalam bekas vakum.
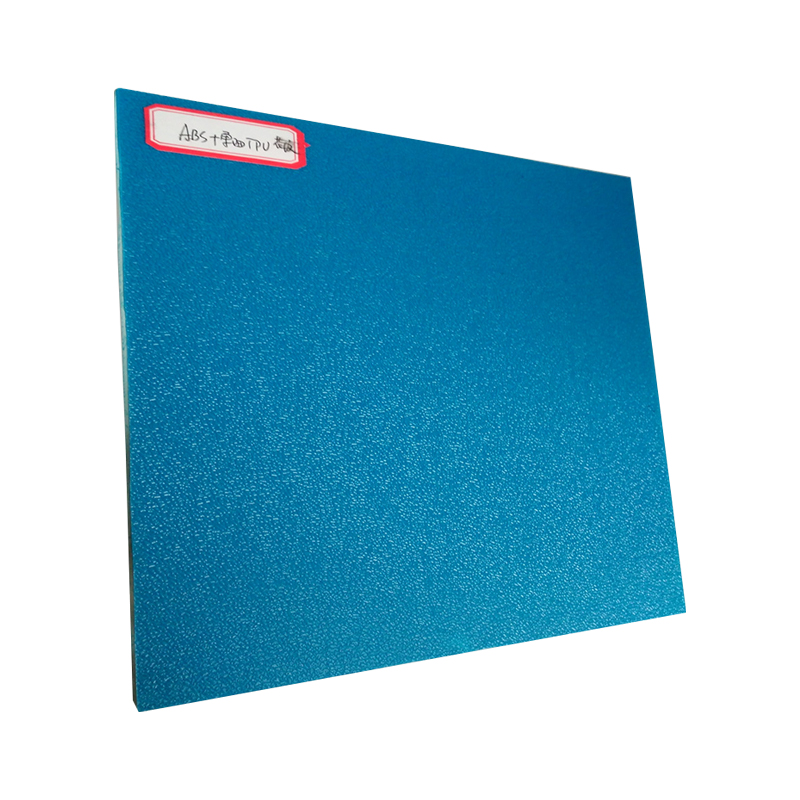 Lembaran TPU/ABS Separuh Siap untuk Fabrikasi Industri Helaian TPU/ABS separuh siap dengan permukaan licin, seragam, rintangan hentaman dan haus serta warna tersuai; berguna di mana tolok kulit dan format helaian mempengaruhi pemprosesan. Lihat Produk →
Teknologi MCH membekalkan kedua-dua pembinaan di dalamnya Julat helaian TPU/ABS , dan menganggap warna, ketebalan, tekstur permukaan dan saiz helaian sebagai parameter tersuai dan bukannya item katalog tetap.
Bagaimana Struktur Lapisan dan Kekerasan TPU Mentakrifkan Prestasi
Kekerasan TPU, diukur pada skala Shore A, ialah nombor tunggal yang paling berguna untuk ditetapkan apabila anda menentukan helaian komposit TPU/ABS.
Kebanyakan kulit TPU yang digunakan pada komposit helaian terletak di antara 75A dan 95A. Pilihan itu lebih penting daripada jangkaan kebanyakan pembeli, dan ia menarik dalam dua arah yang bertentangan.
Kulit lebih lembut: 75A hingga 85A
- Rasa hampir getah dengan pemberian yang boleh dilihat
- Pemanjangan yang lebih baik merentasi cabutan dalam
- Tanda lebih mudah di bawah sentuhan tajam
- Dipilih apabila kualiti sentuhan memacu bahagian tersebut
Kulit lebih keras: 88A hingga 95A
- Lebih pejal, lebih dekat dengan rasa plastik
- Rintangan calar dan lelasan yang lebih kuat
- Kurang pemulihan selepas pemampatan
- Dipilih untuk dulang, perumah, dan pengawal
Peraturan biasa: jika bahagian akan melihat lebih daripada 130 C semasa pembentukan atau dalam perkhidmatan, sahkan kekuatan kulit selepas penuaan haba dan bukannya pada helaian masuk sahaja.
Kekuatan pengelupasan antara kulit TPU dan teras ABS menentukan sama ada bahagian yang telah dibentuk dapat bertahan dalam hayat perkhidmatannya. Lembaran coextruded secara amnya mengatasi lembaran berlamina di sini, kerana ikatan terbentuk dalam leburan sebelum salah satu polimer telah disejukkan sepenuhnya. Lembaran berlamina masih boleh berfungsi, tetapi ia memerlukan kawalan proses yang lebih ketat dan melihat dengan lebih dekat sistem pelekat.
Sifat Utama dan Julat Spesifikasi Biasa
Helaian komposit TPU/ABS memberikan set sifat hibrid: Kekukuhan tahap ABS yang membawa permukaan aras TPU.
1.0 - 8.0 mm Ketebalan helaian keseluruhan
75A - 95A Kekerasan kulit TPU
0.2 - 1.0 mm Kulit TPU setiap muka
| Harta benda | Julat biasa | Kesan praktikal |
| Ketebalan keseluruhan | 1.0 hingga 8.0 mm | Menetapkan kekakuan dan tetingkap pembentukan yang boleh digunakan |
| Ketebalan kulit TPU | 0.2 hingga 1.0 mm setiap muka | Kehidupan haus pemacu dan kedalaman rasa sentuhan lembut |
| Kekerasan TPU Shore | 75A hingga 95A | Mengimbangi rasa permukaan terhadap rintangan calar |
| Ketumpatan | 1.05 hingga 1.15 g/cm3 | Menentukan berat bahagian dan kos pengangkutan |
| Kekuatan kupas | 4 hingga 12 N/mm | Tentukan sama ada tepi yang dipangkas kekal terikat |
| Suhu perkhidmatan berterusan | Tolak 30 hingga 85 C | Hadkan penggunaan bawah bonet dan penggunaan luar jangka panjang |
Kulit 0.6 mm pada 90A akan bertahan lebih lama daripada kulit 0.3 mm pada 80A dengan margin lebar di bawah pengendalian kasar, tetapi ia juga akan terasa lebih keras di tangan. Pembeli yang menyatakan pada kekerasan sahaja selalunya berakhir dengan bahagian yang mengukur dengan betul dan terasa salah.
Tempat Helaian TPU/ABS Ditentukan
Helaian komposit TPU/ABS paling kerap dinyatakan di mana bahagian memerlukan kekukuhan struktur, permukaan tahan kerosakan dan bentuk yang lebih murah untuk bentuk termo berbanding acuan suntikan.
- Komponen dalaman automotif seperti panel pintu, kemasan tiang dan aksen papan pemuka
- Penutup pelindung enjin dan transmisi
- Dulang termoform untuk komponen automotif
- Cengkerang beg pakaian dan panel bagasi
- Perumahan peralatan perubatan
- Panel pengiklanan dan papan tanda
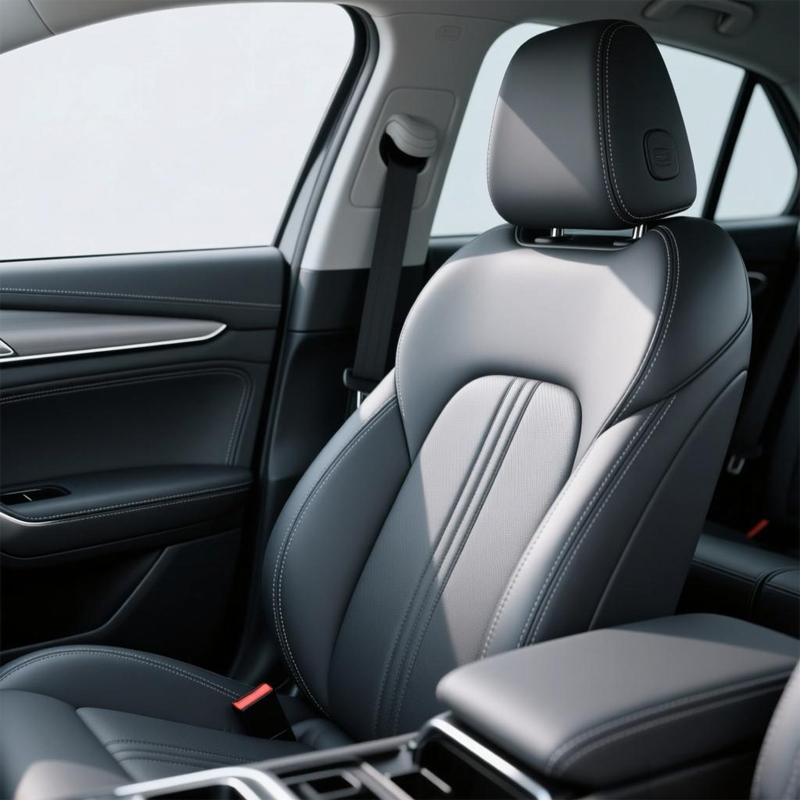 Komponen Dalaman Automotif TPU/ABS dan Penutup Pelindung Bahagian automotif komposit TPU/ABS untuk kemasan dalaman termoform dan penutup enjin atau transmisi, dengan rintangan haba, rintangan kimia dan pemasangan mudah. Lihat Produk →
Kerja dalaman automotif adalah aplikasi tunggal terbesar, atas sebab praktikal. Bahagian trim dalaman adalah besar, volum rendah, dan sering melengkung dengan cara yang menjadikan pengacuan suntikan tidak ekonomik. Helaian TPU/ABS boleh dipanaskan, dilukis di atas alat dan dipangkas pada sebahagian kecil daripada kos perkakas.
Kerja bawah bonet adalah masalah spesifikasi yang berbeza. Enjin dan penutup transmisi memerlukan muka TPU yang tahan minyak, lelasan dan serpihan batu manakala teras ABS memegang geometri pelekap dan tahan getaran. Itu biasanya menolak spesifikasi ke arah penghujung julat kekerasan yang lebih keras dan ke arah pembinaan tersemperit dan bukannya berlamina.
Nota Pembentukan Termo dan Pemprosesan
Proses helaian komposit TPU/ABS sama seperti ABS biasa, dengan dua perbezaan yang menarik perhatian orang ramai: kulit TPU menyerap lembapan, dan garis ikatan ialah elemen paling lemah pada suhu pembentukan.
- Pra-keringkan helaian selama 2 hingga 4 jam pada kira-kira 80 C. Skala masa pengeringan dengan ketebalan, dan helaian 6 mm memerlukan hujung tingkap yang lebih panjang.
- Panaskan kepada suhu permukaan 130 hingga 160 C. Pemanasan sentuhan memberikan kawalan yang lebih baik daripada pemanasan sinaran terbuka pada kepingan tebal.
- Bentuk dengan vakum atau bantuan tekanan. Pastikan nisbah cabutan di bawah kira-kira 1:1 pada bahagian yang kulit TPU nipis.
- Sejukkan rata. Penyejukan yang tidak sekata membolehkan pengecutan menarik kulit dari teras di sudut dan rusuk yang dalam.
- Potong dengan alatan tajam. Pemotong yang kusam menyeret tepi TPU dan mengoyakkannya dan bukannya menghiris dengan bersih.
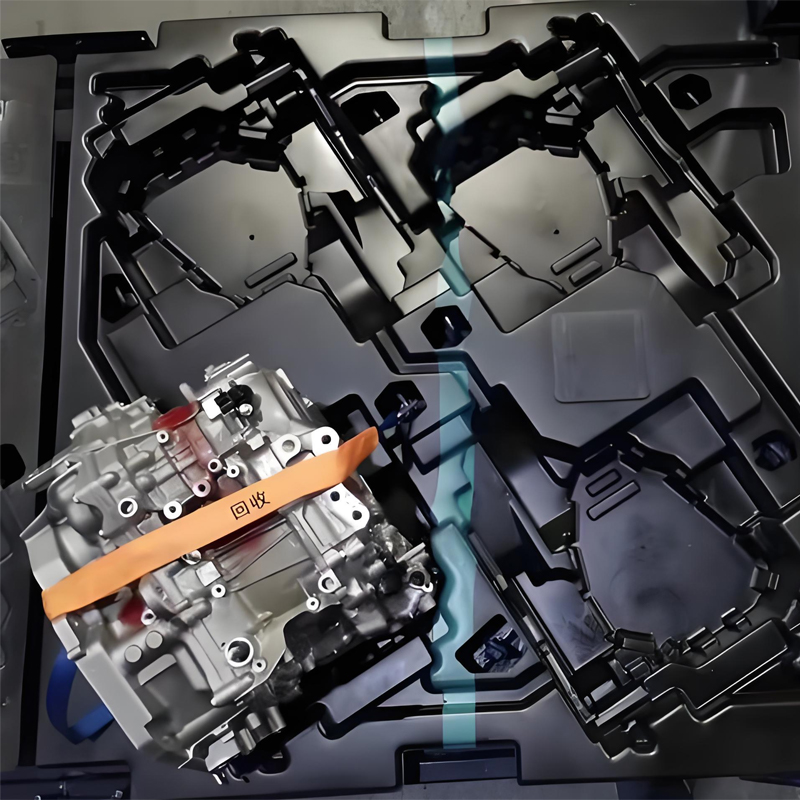 Dulang Pembentuk Termo TPU/ABS untuk Pengendalian Komponen Automotif Dulang TPU/ABS termoform untuk bahagian automotif, dengan rintangan hentaman, kimia dan suhu; berguna apabila kawalan kelembapan dan integriti ikatan menjejaskan pembentukan. Lihat Produk →
Kelembapan adalah punca paling biasa kecacatan permukaan pada helaian ini. Kulit TPU yang memegang walaupun 0.2 peratus air akan melepuh pada suhu yang terbentuk, dan lepuh tersebut kelihatan sama seperti ikatan yang gagal walaupun ikatannya kukuh.
Menentukan dan Membeli: Senarai Semak Pendek
Lima item memutuskan sama ada susunan helaian komposit TPU/ABS berfungsi seperti yang diharapkan.
- Sahkan pembinaan. TPU/ABS/TPU dan TPU/ABS tidak boleh ditukar ganti, dan lukisan hendaklah menyatakan muka yang membawa TPU.
- Kunci ketebalan kulit dalam milimeter, bukan sebagai peratusan tolok keseluruhan. Peratusan berubah bermakna setiap kali ketebalan berubah.
- Nyatakan kekerasan TPU pada skala Shore A dan katakan sama ada ia terpakai pada helaian masuk atau bahagian yang dibentuk.
- Tetapkan kekuatan kulit minimum dan nyatakan sama ada ia diukur sebelum atau selepas penuaan haba.
- Nyatakan julat suhu membentuk helaian mesti bertahan, walaupun acuan mengendalikan pembentukan itu sendiri.
Untuk latar belakang tentang bagaimana keluarga ABS berkelakuan merentas gred dan ketebalan, Panduan membeli helaian ABS meliputi polimer asas dengan lebih terperinci.
Soalan Lazim
Adakah helaian komposit TPU/ABS sama dengan helaian ABS dengan salutan?
Tidak. Salutan digunakan pada bahagian atas kepingan ABS yang telah siap dan terletak di atas permukaan. Helaian komposit TPU/ABS mengikat lapisan TPU ke dalam struktur helaian itu sendiri, biasanya melalui penyemperitan bersama atau laminasi, jadi muka TPU bertindak sebagai sebahagian daripada panel dan bukannya sebagai filem di atasnya.
Bolehkah lembaran komposit TPU/ABS diubah bentuk seperti ABS biasa?
Secara umum ya, dengan dua pelarasan. Muka TPU memerlukan pra-pengeringan yang betul, dan suhu pembentukan harus kekal dalam julat di mana kekuatan pengelupasan berlaku. Di atas kira-kira 140 C, prestasi bon menjadi faktor pengehad dan bukannya teras ABS.
Kekerasan TPU yang manakah harus saya pilih?
Pilih 75A hingga 85A apabila rasa permukaan paling penting, seperti trim dalaman yang boleh dilihat. Pilih 88A hingga 95A apabila rintangan haus dan kestabilan dimensi lebih penting, seperti dulang, perumah dan penutup pelindung.
Apakah julat ketebalan yang praktikal?
Kebanyakan helaian komposit TPU/ABS berjalan antara 1.0 mm dan 8.0 mm secara keseluruhan, dengan kulit TPU 0.2 mm hingga 1.0 mm setiap muka. Lembaran yang lebih nipis terbentuk dengan lebih mudah tetapi melentur di bawah beban; kepingan yang lebih tebal mengekalkan bentuk tetapi memerlukan kitaran pengeringan dan pemanasan yang lebih lama.
Apabila ragu-ragu, minta helaian sampel pada ketebalan dan kekerasan kulit tepat yang anda rancang untuk jalankan, bentukkannya pada alat anda sendiri, dan uji ikatan di sudut lukisan. Ia adalah ujian termurah dalam keseluruhan projek.
Produk berkaitan
DAPATKAN SEBUT HARGA
Hak Cipta © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Terpelihara Pengeluar Kepingan Plastik Kejuruteraan